
Dù máy in ngày càng thông minh, người dùng vẫn thường xuyên gặp những bản in hỏng giữa chừng hoặc ra sản phẩm không như ý. Bài viết này tổng hợp 5 lỗi in 3D thường gặp nhất, chủ yếu với công nghệ FDM, kèm nguyên nhân và cách khắc phục cụ thể để bạn tiết kiệm thời gian, vật liệu.
1. Bong bàn in – lớp đầu không bám
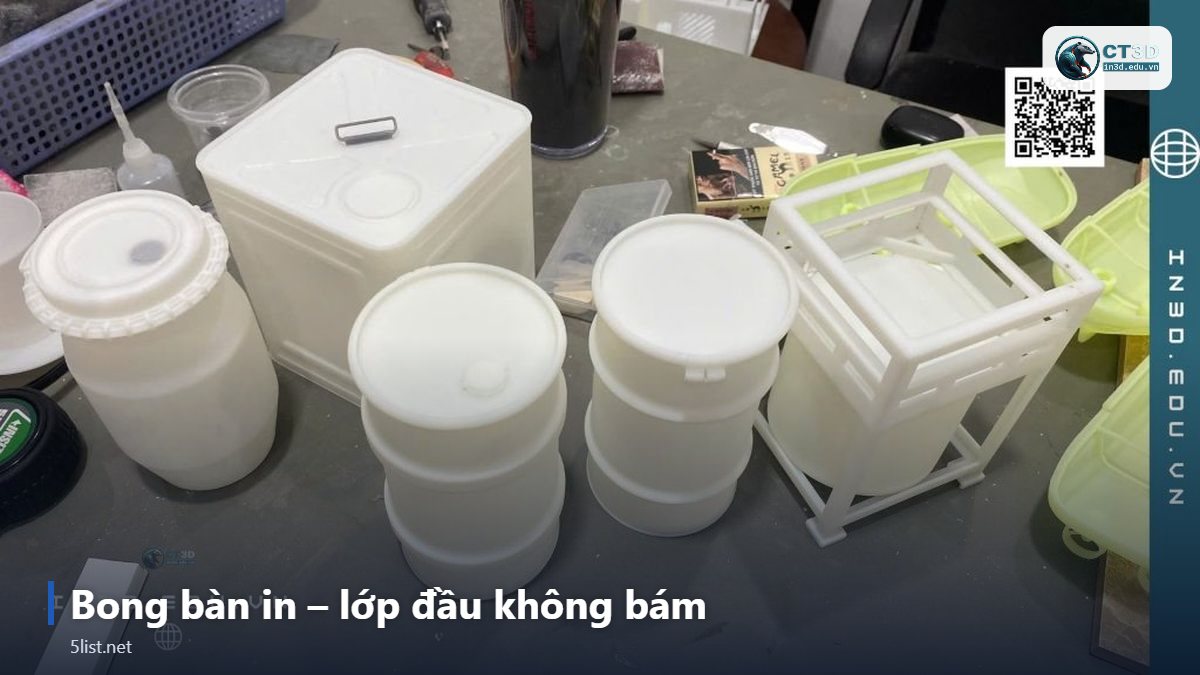
Đây là lỗi phổ biến nhất với người mới: lớp đầu tiên không dính, sợi nhựa bị kéo lê theo đầu phun, hoặc chi tiết bật khỏi bàn in khi đang in. Bản in hỏng ngay từ những phút đầu, thậm chí tạo thành “búi nhựa” quấn quanh đầu phun.
Nguyên nhân thường gặp: bàn in chưa cân bằng, khoảng cách đầu phun – bàn in quá xa, bề mặt bàn dính dầu mỡ từ tay, nhiệt độ bàn chưa phù hợp với loại nhựa, tốc độ in lớp đầu quá cao.
Cách khắc phục:
- Cân bàn (thủ công hoặc tự động) và hiệu chỉnh Z-offset để lớp đầu được ép nhẹ xuống bàn.
- Lau bàn bằng cồn IPA; với một số bề mặt có thể dùng keo dán chuyên dụng hoặc keo khô.
- Đặt nhiệt độ bàn theo khuyến nghị của nhà sản xuất sợi nhựa, giảm tốc độ lớp đầu.
- Thêm brim cho chi tiết có diện tích tiếp xúc nhỏ.
Ai hay gặp: người mới dùng máy, người vừa đổi loại nhựa hoặc thay bàn in.
2. Cong vênh và nứt tách lớp
Các góc chi tiết bị nhấc lên khỏi bàn (warping), hoặc thân chi tiết nứt ngang theo lớp in. Lỗi này đặc biệt hay gặp với ABS, ASA, nylon và các chi tiết kích thước lớn.
Nguyên nhân: nhựa co ngót khi nguội không đều; các lớp phía trên nguội nhanh kéo co lớp phía dưới. Gió lùa, phòng lạnh, quạt làm mát quá mạnh làm tình trạng nặng hơn.
Cách khắc phục:
- Dùng máy có buồng kín hoặc che chắn máy với ABS, ASA, nylon; tránh đặt máy gần điều hòa, cửa sổ.
- Giảm hoặc tắt quạt làm mát với nhựa dễ co ngót; tăng nhiệt độ bàn trong giới hạn cho phép.
- Bo tròn góc sắc trong thiết kế, thêm brim rộng hoặc “tai chống vênh”.
- Cân nhắc đổi sang vật liệu ít co ngót hơn như PLA hoặc PETG nếu chi tiết không đòi hỏi chịu nhiệt cao.
Việc chọn đúng vật liệu ngay từ đầu giúp tránh phần lớn lỗi cong vênh. Bạn có thể tham khảo đặc tính của PLA, ABS, PETG, TPU và nylon trên taomaunhanh.com (thuộc hệ sinh thái CT3D).
Ai hay gặp: người in chi tiết kỹ thuật, vỏ máy, chi tiết khổ lớn.
3. Kéo sợi (stringing) và nổi mụn nhựa
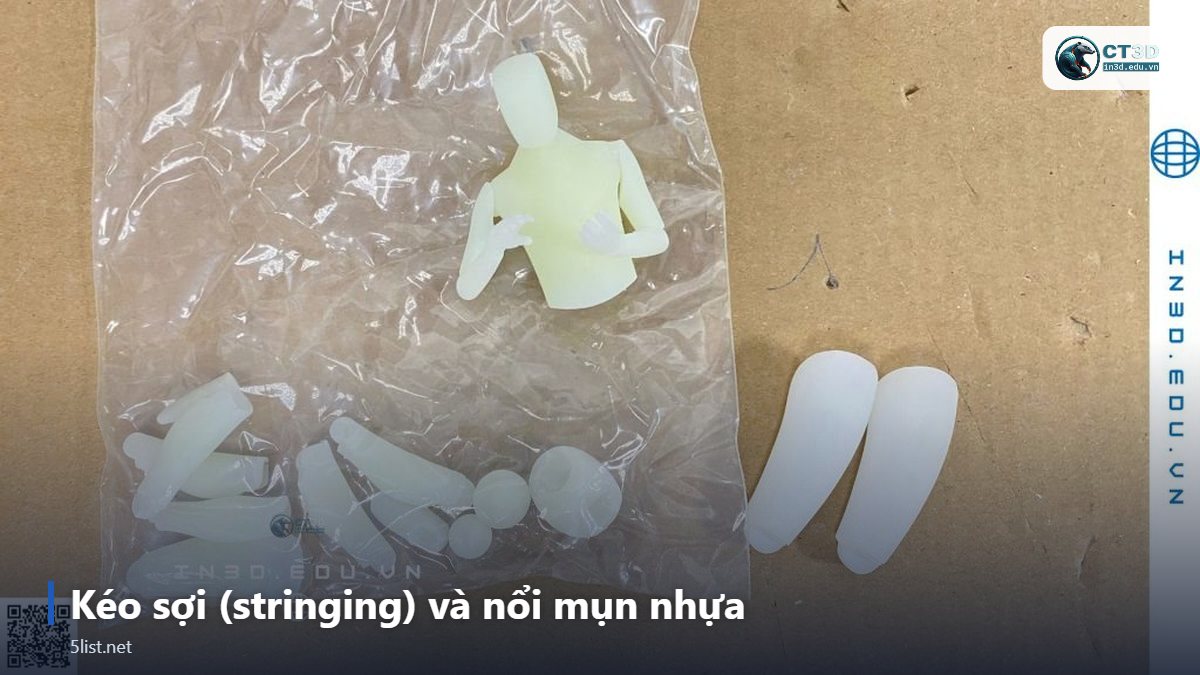
Những sợi nhựa mảnh như mạng nhện giăng giữa các phần của chi tiết, hoặc bề mặt có các nốt mụn nhỏ (blobs, zits) tại điểm bắt đầu và kết thúc mỗi vòng in.
Nguyên nhân: nhựa tiếp tục chảy rỉ khi đầu phun di chuyển không in; thiết lập rút sợi (retraction) chưa phù hợp; nhiệt độ in quá cao; sợi nhựa bị ẩm. PETG và TPU đặc biệt dễ kéo sợi.
Cách khắc phục:
- Hiệu chỉnh khoảng cách và tốc độ rút sợi bằng mẫu thử retraction tower trong phần mềm slicer.
- Giảm nhiệt độ in từng nấc nhỏ, in thử temperature tower để tìm nhiệt độ tối ưu.
- Sấy sợi nhựa trước khi in và bảo quản trong hộp kín có hạt hút ẩm.
- Bật các tùy chọn như “combing”, “wipe” hoặc đổi vị trí đường nối (seam) ra cạnh khuất.
Ai hay gặp: người in PETG, TPU, mô hình có nhiều chi tiết rời như tượng, mô hình kiến trúc.
4. Lệch lớp (layer shift)
Chi tiết bị “trượt bậc” ở một độ cao nhất định, phần phía trên lệch hẳn so với phần dưới. Lỗi này thường làm hỏng toàn bộ bản in và rất dễ nhận biết.
Nguyên nhân: dây curoa trục X/Y bị chùng hoặc quá căng, puly lỏng ốc, đầu phun va vào chi tiết bị cong vênh, tốc độ hoặc gia tốc quá cao so với khả năng của máy, động cơ bước quá nhiệt.
Cách khắc phục:
- Kiểm tra độ căng dây curoa, siết lại ốc puly và các khớp nối.
- Giảm tốc độ và gia tốc, đặc biệt với máy khung hở đời cũ.
- Bật “Z-hop” để đầu phun nhấc lên khi di chuyển, tránh va vào phần nhựa bị vênh.
- Bôi trơn thanh trượt, đảm bảo máy đặt trên mặt phẳng chắc chắn.
Ai hay gặp: người dùng máy đã chạy lâu, máy tự lắp ráp hoặc khi đẩy tốc độ in quá cao.
5. Thiếu nhựa, tắc đầu phun và lỗi in resin
Thiếu nhựa (under-extrusion) khiến thành chi tiết mỏng, có lỗ hổng, các đường in không liền nhau. Trường hợp nặng là tắc đầu phun hoàn toàn. Với máy in resin SLA/DLP/LCD, lỗi tương đương thường là chi tiết không bám đế, bị tách lớp hoặc rơi xuống bể resin.
Nguyên nhân (FDM): đầu phun mòn hoặc bị bẩn, nhiệt độ quá thấp so với tốc độ in, bánh răng đùn trượt, sợi nhựa ẩm hoặc đường kính không đều. Nguyên nhân (resin): thời gian chiếu lớp đáy chưa đủ, support thưa, resin quá lạnh, màng FEP mòn.
Cách khắc phục:
- Vệ sinh hoặc thay đầu phun; dùng kỹ thuật “cold pull” để làm sạch cặn.
- Hiệu chỉnh lại thông số E-steps/lưu lượng (flow), tăng nhiệt độ hoặc giảm tốc độ in.
- Với resin: tăng thời gian phơi sáng lớp đáy theo khuyến nghị, bổ sung support, giữ phòng in ở nhiệt độ ổn định và kiểm tra màng FEP.
Ai hay gặp: người in liên tục với máy giá rẻ, người dùng sợi nhựa chất lượng không đồng đều.
Bảng tổng hợp nhanh 5 lỗi in 3D
| Lỗi | Dấu hiệu | Nguyên nhân chính | Hướng xử lý nhanh |
|---|---|---|---|
| Bong bàn in | Lớp đầu không dính | Bàn lệch, bẩn, Z-offset sai | Cân bàn, lau IPA, thêm brim |
| Cong vênh, nứt lớp | Góc nhấc lên, nứt ngang | Co ngót không đều | Buồng kín, giảm quạt, đổi vật liệu |
| Kéo sợi | Sợi mảnh, mụn nhựa | Retraction, nhiệt độ, ẩm | Hiệu chỉnh rút sợi, sấy nhựa |
| Lệch lớp | Chi tiết trượt bậc | Curoa, puly, tốc độ cao | Căng curoa, giảm tốc, Z-hop |
| Thiếu nhựa, lỗi resin | Thành mỏng, lỗ hổng, tách đế | Tắc đầu phun, phơi sáng thiếu | Vệ sinh đầu phun, chỉnh flow/exposure |
Câu hỏi thường gặp
Vì sao cùng một file nhưng in lần sau lại lỗi?
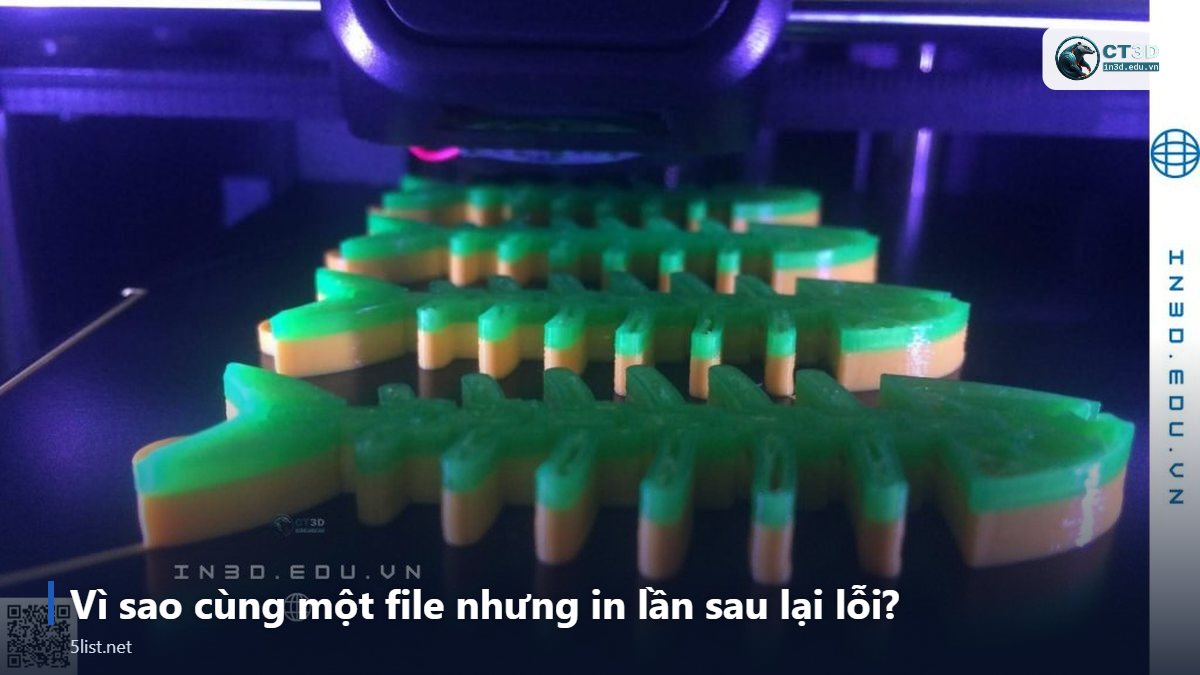
Điều kiện môi trường (nhiệt độ phòng, độ ẩm), độ ẩm của cuộn nhựa và tình trạng cơ khí của máy thay đổi theo thời gian. Hãy kiểm tra lại bàn in, sấy nhựa và vệ sinh máy định kỳ.
Khi nào nên thuê dịch vụ thay vì tự in?
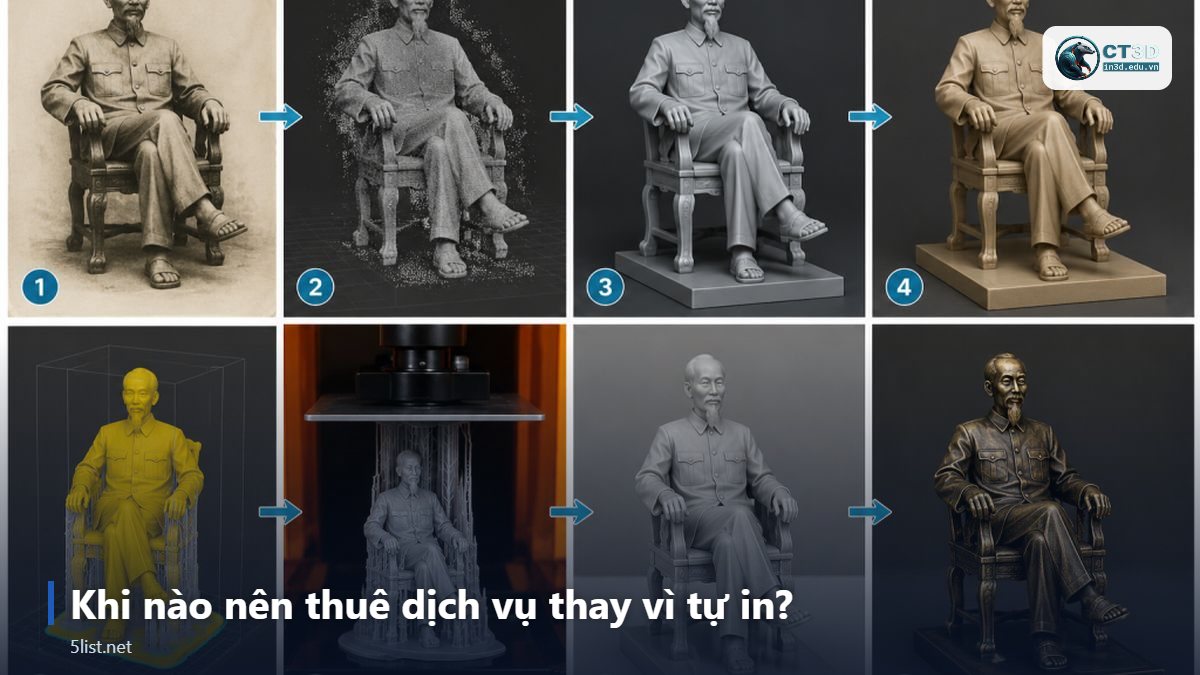
Khi chi tiết lớn, cần nhựa kỹ thuật, cần độ chính xác cao hoặc bạn đã in hỏng nhiều lần, thuê xưởng có máy công nghiệp thường tiết kiệm hơn. Bài viết hướng dẫn chọn đúng loại nhựa và phương pháp in trên in3d.edu.vn sẽ giúp bạn ước lượng nên tự in hay đặt in.
Phần mềm slicer có giúp tránh lỗi không?
Có. Phần lớn lỗi có thể giảm đáng kể nhờ thiết lập slicer đúng: nhiệt độ, tốc độ, support, retraction, brim. Nên dùng profile do hãng máy hoặc hãng nhựa cung cấp làm điểm xuất phát.
Kết luận
Bong bàn, cong vênh, kéo sợi, lệch lớp và thiếu nhựa là 5 lỗi in 3D mà hầu như ai cũng từng gặp. Hiểu đúng nguyên nhân giúp bạn khắc phục nhanh thay vì thay đổi thông số ngẫu nhiên. Hãy ghi chép lại thông số của những bản in thành công để dùng làm chuẩn cho các lần sau.
Liên hệ tư vấn CT3D
Công ty TNHH SX TM DV CT3D (CT3D Group) – In 3D, scan 3D, thiết kế ngược, khuôn silicon, sản xuất composite/polyresin.
- Website: ct3dgroup.com | in3d.edu.vn
- Email: contact@ct3dgroup.com | in3d.edu.vn@gmail.com
- Hotline/Zalo: 0975 008 728 (Thái) – 0985 936 728 (Đăng)
0 bình luận