
In 3D và CNC là hai công nghệ chủ lực trong tạo mẫu nhanh và sản xuất linh kiện, nhưng mỗi bên có thế mạnh riêng. Hiểu rõ khác biệt giữa in 3D và gia công CNC giúp doanh nghiệp chọn đúng công nghệ, tránh tốn chi phí và thời gian không cần thiết. Dưới đây là 5 điểm khác biệt quan trọng nhất.
1. Nguyên lý: đắp thêm vật liệu và cắt bỏ vật liệu
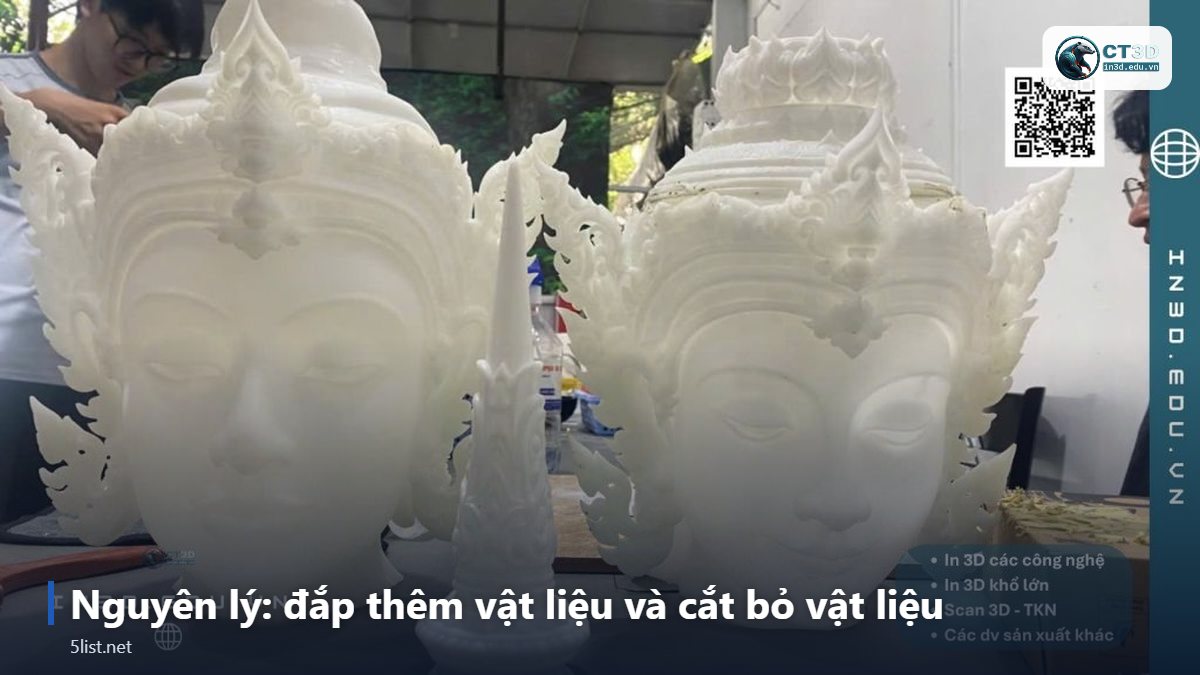
In 3D là công nghệ bồi đắp (additive manufacturing): máy xây dựng chi tiết từng lớp một từ sợi nhựa (FDM), resin lỏng (SLA/DLP), bột nhựa (SLS/MJF) hoặc bột kim loại (SLM). Ngược lại, gia công CNC là công nghệ cắt gọt (subtractive): dao cắt quay tốc độ cao loại bỏ dần vật liệu từ một khối phôi đặc cho đến khi còn lại hình dạng mong muốn.
- In 3D: ít hao phí vật liệu, chủ yếu chỉ tốn phần support; hầu như không cần lập trình đường dao, chỉ cần cắt lớp file.
- CNC: phôi bị cắt bỏ nhiều với chi tiết rỗng, phức tạp; cần lập trình CAM, chọn dao, đồ gá.
- Ý nghĩa thực tế: in 3D chuẩn bị nhanh, phù hợp vòng lặp thiết kế; CNC đòi hỏi chuẩn bị kỹ hơn nhưng cho chi tiết từ vật liệu khối đồng nhất.
2. Khả năng tạo hình dạng phức tạp
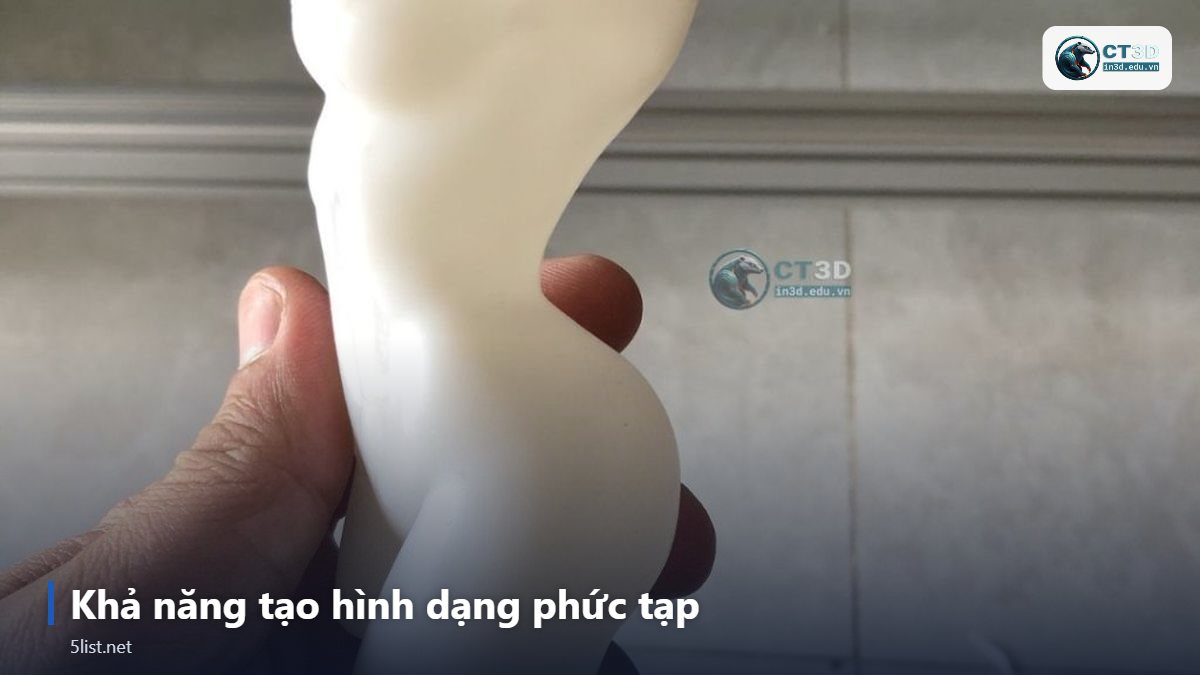
Đây là khác biệt dễ thấy nhất. In 3D gần như không bị giới hạn bởi hướng tiếp cận của dao, nên tạo được các kênh rỗng bên trong, cấu trúc lưới (lattice), chi tiết liền khối nhiều phần, hình dạng hữu cơ như tượng, nhân vật, bộ phận theo giải phẫu. CNC bị giới hạn bởi hình dạng và chiều dài dao: góc trong luôn có bán kính bằng bán kính dao, hốc sâu và hẹp khó gia công, lỗ cong bên trong gần như không thể làm.
Bù lại, CNC rất mạnh với chi tiết hình học lăng trụ, mặt phẳng, lỗ trụ, rãnh then – những dạng phổ biến trong cơ khí. Máy CNC 4–5 trục mở rộng đáng kể khả năng tạo hình, nhưng chi phí giờ máy cũng cao hơn.
- Chọn in 3D khi: chi tiết có hình dạng tự do, rỗng bên trong, cần gộp nhiều chi tiết thành một.
- Chọn CNC khi: chi tiết dạng khối, nhiều mặt phẳng và lỗ chuẩn.
3. Vật liệu và cơ tính
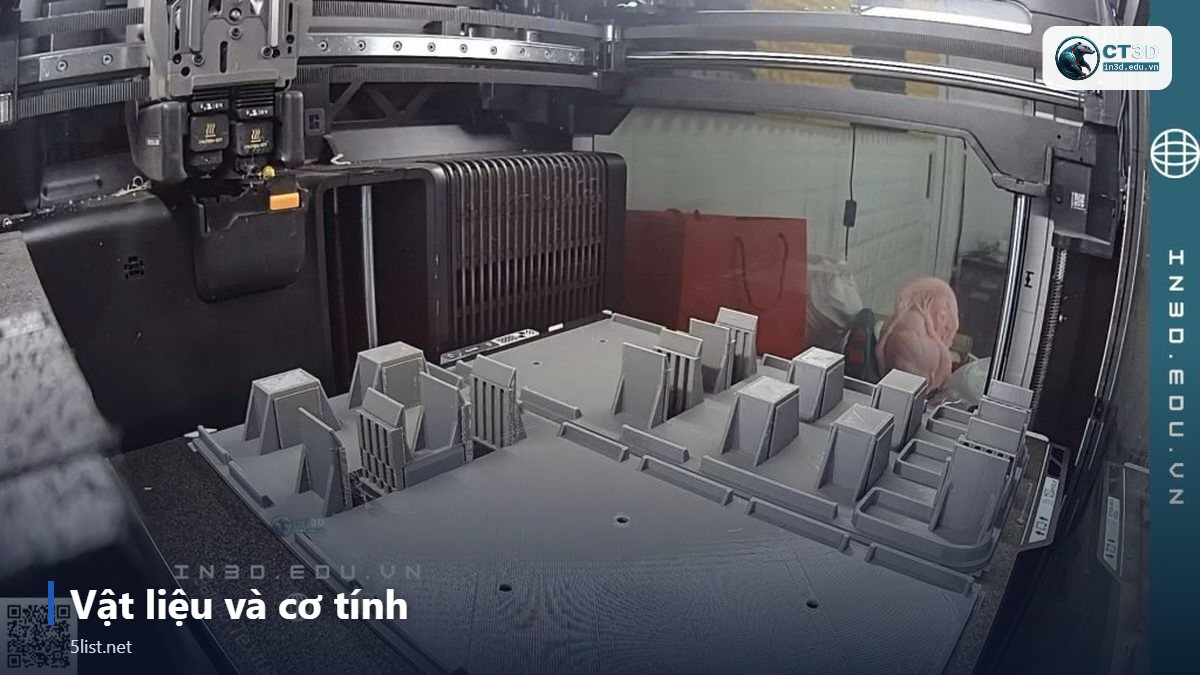
CNC làm việc được với dải vật liệu rất rộng: nhôm, thép, inox, đồng, titan, nhựa kỹ thuật dạng tấm/thanh (POM, PA, PC, PMMA…), gỗ và xốp. Vì cắt từ phôi khối nên chi tiết CNC có cơ tính đồng đều theo mọi hướng, đúng như vật liệu gốc.
In 3D có danh mục vật liệu hẹp hơn và phụ thuộc vào từng công nghệ: PLA, ABS, PETG, nylon (FDM); các loại resin (SLA); PA12 (SLS/MJF); thép không gỉ 316L, hợp kim nhôm, titan (SLM). Chi tiết in FDM thường có cơ tính yếu hơn theo phương chồng lớp, trong khi chi tiết in nhựa bột và kim loại công nghiệp đã đồng đều hơn nhiều.
Ngoài kim loại và nhựa, CNC còn rất hữu ích trong ngành quảng cáo, nội thất: CNC xốp, CNC gỗ trong tạo mẫu nhanh (chuyentaomau.com, thuộc hệ sinh thái CT3D) là lựa chọn kinh tế cho mô hình kích thước lớn.
4. Độ chính xác và chất lượng bề mặt
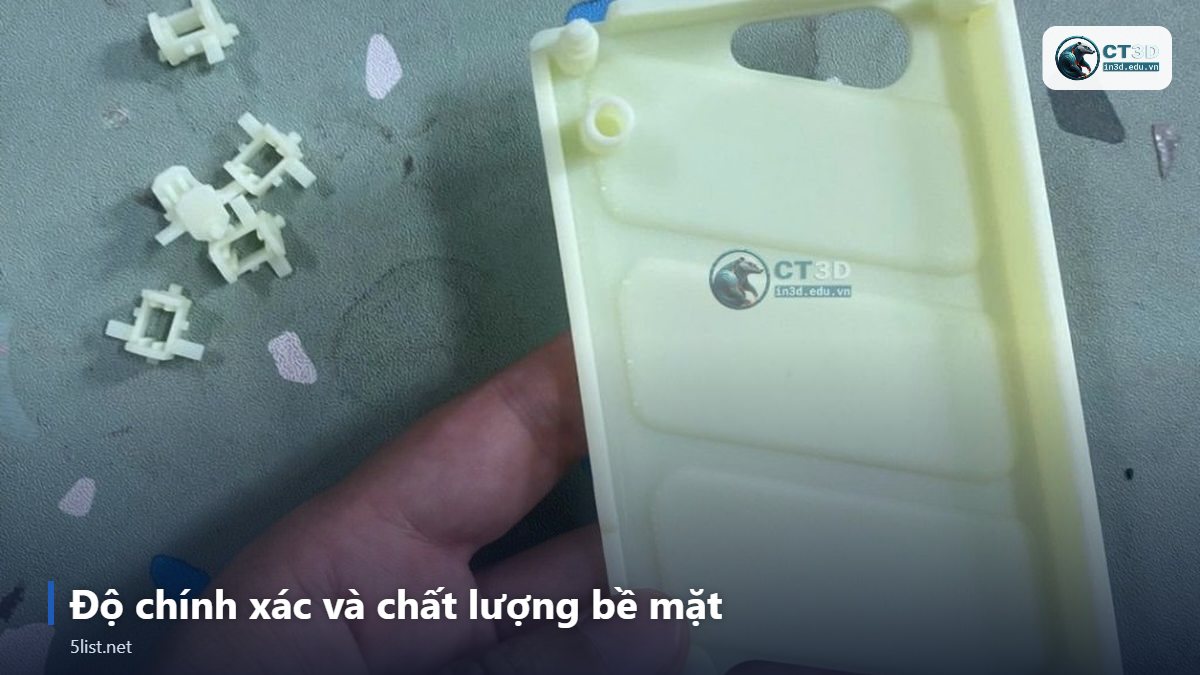
Nhìn chung, CNC cho độ chính xác kích thước và độ nhẵn bề mặt cao hơn in 3D, đặc biệt với các bề mặt lắp ghép, ren, lỗ lắp ổ bi. Bề mặt chi tiết CNC có vết dao nhưng có thể đạt độ nhẵn rất tốt bằng chế độ cắt tinh.
In 3D có độ chính xác phụ thuộc mạnh vào công nghệ và kích thước chi tiết: SLA cho bề mặt mịn và chi tiết sắc nét; MJF/SLS cho bề mặt hơi nhám nhưng ổn định; FDM có vân lớp rõ. Chi tiết in còn chịu ảnh hưởng của co ngót và cong vênh. Vì vậy, trong thực tế nhiều xưởng kết hợp cả hai: in 3D để tạo phôi gần đúng hình dạng, sau đó gia công CNC các bề mặt cần độ chính xác cao – cách làm phổ biến với chi tiết in kim loại.
- Ưu tiên CNC: chi tiết lắp ghép dung sai chặt, bề mặt làm kín, khuôn mẫu.
- In 3D đủ dùng: mẫu kiểm tra hình dáng, mẫu ngoại quan, đồ gá đơn giản.
5. Chi phí, thời gian và số lượng
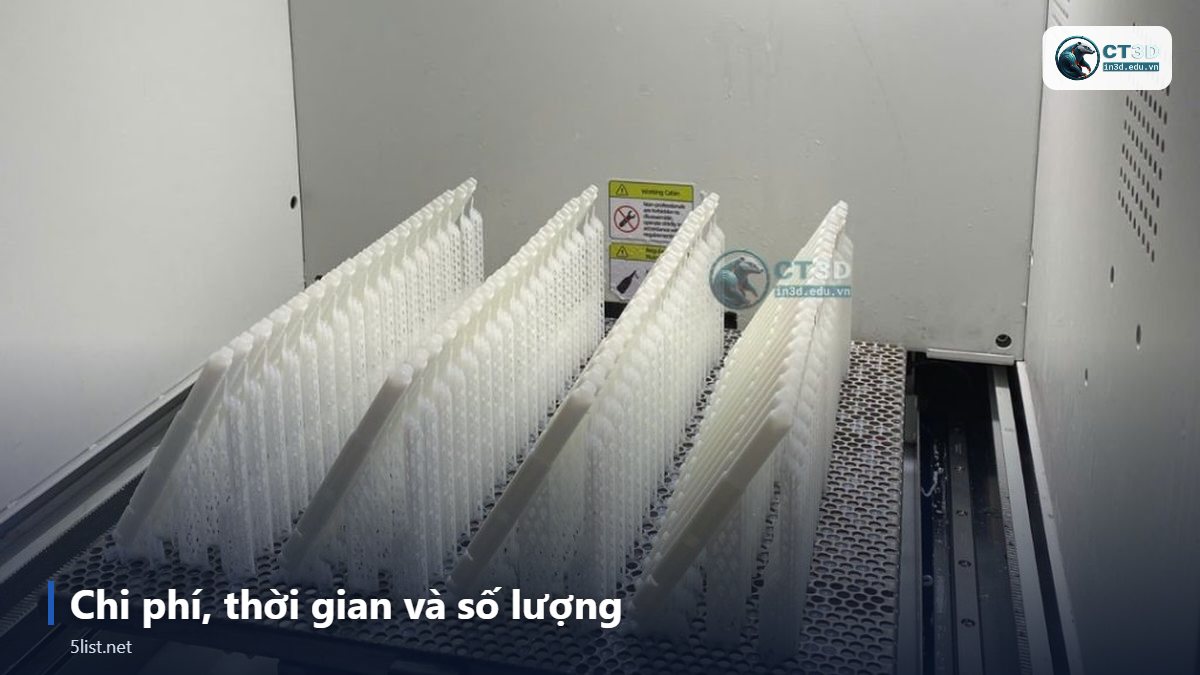
Với số lượng ít (1 đến vài chục chiếc) và hình dạng phức tạp, in 3D thường nhanh và rẻ hơn vì không cần đồ gá, không cần lập trình đường dao phức tạp. Chi phí in chủ yếu phụ thuộc thể tích vật liệu và thời gian máy chạy.
Với CNC, chi phí lập trình và gá đặt chiếm tỷ trọng lớn ở đơn hàng nhỏ nhưng được chia đều khi số lượng tăng. Với chi tiết hình học đơn giản và số lượng vừa, CNC có thể cạnh tranh hơn. Khi số lượng lên đến hàng nghìn, cả hai thường nhường chỗ cho ép phun hoặc đúc khuôn; ở giai đoạn trung gian, khuôn silicon đúc chân không từ mẫu in 3D là phương án được nhiều doanh nghiệp lựa chọn.
Nếu dự án của bạn cần chi tiết kim loại, nhựa kỹ thuật dung sai chặt, có thể tham khảo dịch vụ gia công CNC của CT3D, nơi kết hợp CNC với in 3D và scan 3D trong cùng quy trình.
Bảng so sánh nhanh in 3D và gia công CNC
| Tiêu chí | In 3D | Gia công CNC |
|---|---|---|
| Nguyên lý | Bồi đắp từng lớp | Cắt gọt từ phôi khối |
| Hình dạng phức tạp | Rất tốt, làm được kênh rỗng, lattice | Hạn chế bởi dao và hướng tiếp cận |
| Vật liệu | Nhựa, resin, PA12, một số kim loại | Rất đa dạng: kim loại, nhựa, gỗ, xốp |
| Độ chính xác, bề mặt | Phụ thuộc công nghệ, có vân lớp | Cao, phù hợp chi tiết lắp ghép |
| Số lượng phù hợp | 1 – vài chục chiếc, mẫu thử | Từ 1 đến vài trăm chiếc tùy hình dạng |
| Hao phí vật liệu | Thấp | Cao hơn với chi tiết rỗng |
Câu hỏi thường gặp
Làm mẫu thử sản phẩm nên chọn in 3D hay CNC?
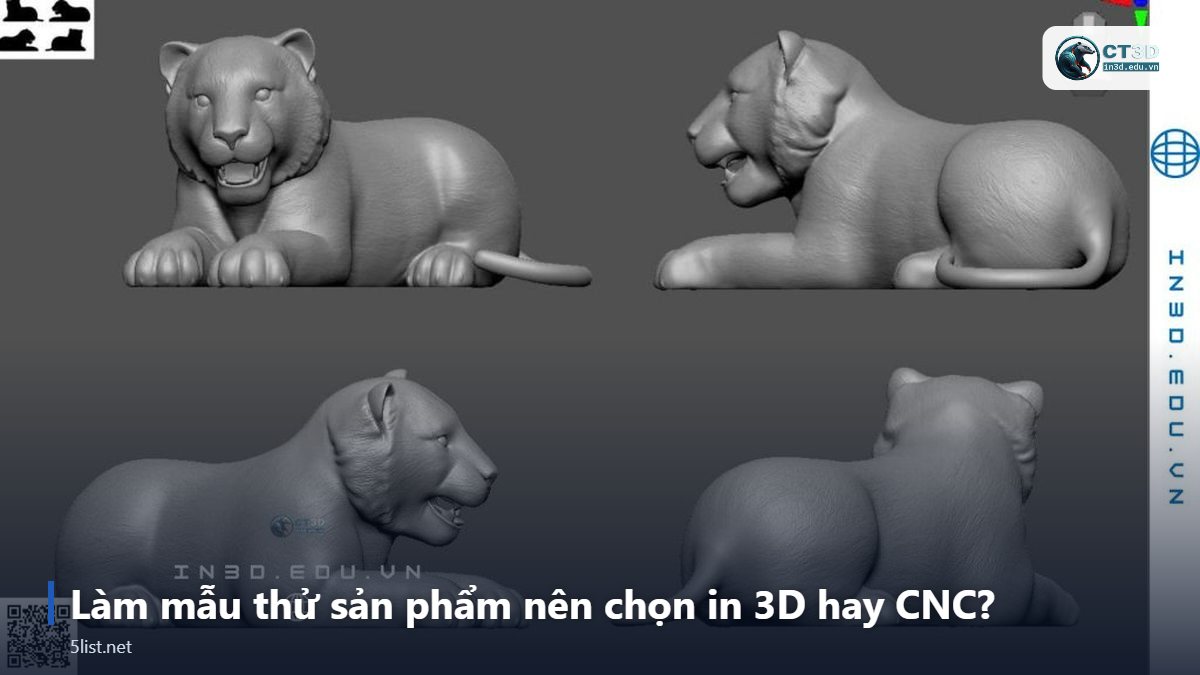
Với mẫu kiểm tra hình dáng, công thái học hoặc mẫu trưng bày, in 3D thường nhanh và tiết kiệm hơn. Với mẫu cần thử nghiệm chức năng bằng đúng vật liệu sản xuất (ví dụ nhôm, POM), CNC là lựa chọn hợp lý.
Có thể kết hợp in 3D và CNC trong một chi tiết không?
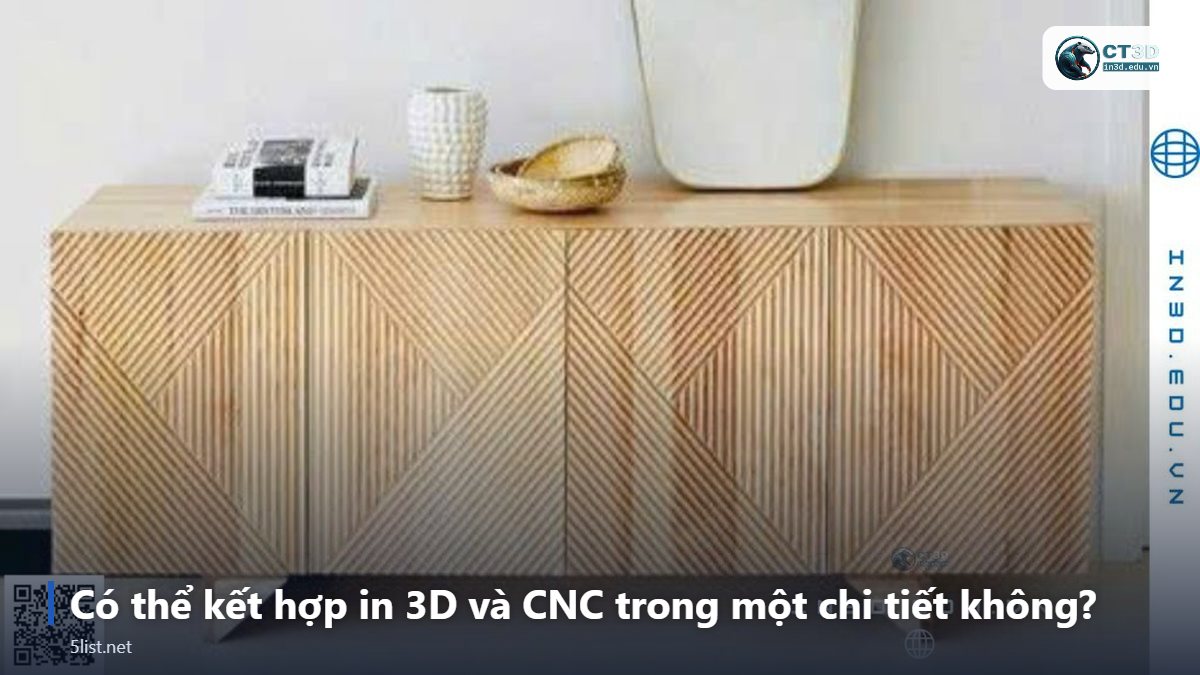
Có, và đây là cách làm phổ biến: in 3D tạo hình dạng tổng thể, sau đó CNC phay lại các bề mặt lắp ghép, lỗ ren. Cách này đặc biệt hiệu quả với chi tiết in kim loại.
File gửi cho CNC và in 3D có khác nhau không?
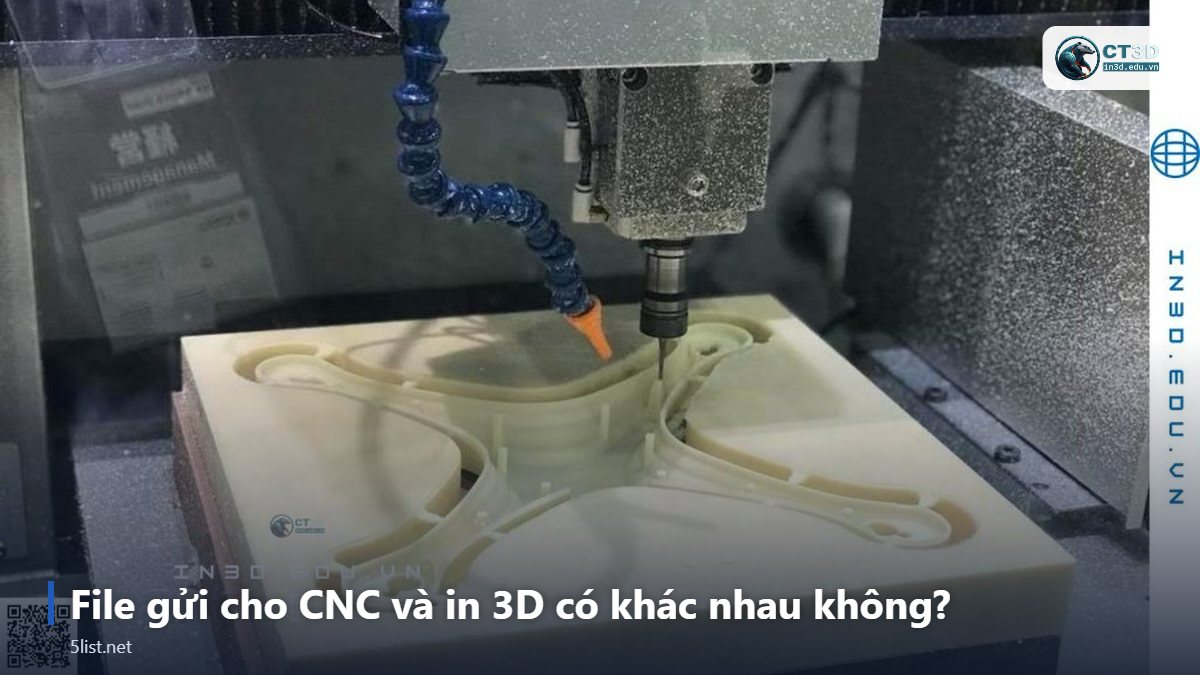
In 3D thường dùng file lưới như STL, 3MF; CNC cần file CAD dạng khối như STEP để lập trình đường dao chính xác. Tốt nhất nên gửi STEP cho cả hai nếu có.
Kết luận
In 3D và CNC không thay thế nhau mà bổ trợ nhau. In 3D mạnh ở hình dạng phức tạp, số lượng nhỏ và tốc độ lặp thiết kế; CNC mạnh ở vật liệu đa dạng, độ chính xác và cơ tính. Hãy bắt đầu từ yêu cầu thực tế của chi tiết – vật liệu, dung sai, số lượng – để chọn công nghệ hoặc kết hợp cả hai.
Liên hệ tư vấn CT3D
Công ty TNHH SX TM DV CT3D (CT3D Group) – In 3D, scan 3D, thiết kế ngược, khuôn silicon, sản xuất composite/polyresin.
- Website: ct3dgroup.com | in3d.edu.vn
- Email: contact@ct3dgroup.com | in3d.edu.vn@gmail.com
- Hotline/Zalo: 0975 008 728 (Thái) – 0985 936 728 (Đăng)
0 bình luận