
Một mối hàn có rỗ khí hay một chi tiết đúc có vết nứt bên trong có thể trông hoàn toàn bình thường từ bên ngoài. Các phương pháp kiểm tra không phá hủy (NDT – Non-Destructive Testing) cho phép phát hiện khuyết tật mà không cắt, không làm hỏng sản phẩm. Bài viết giới thiệu 5 phương pháp phổ biến nhất trong công nghiệp, bao gồm X-ray CT – công nghệ đang được dùng ngày càng nhiều cho chi tiết đúc, điện tử và in 3D.
1. Kiểm tra siêu âm (UT – Ultrasonic Testing)
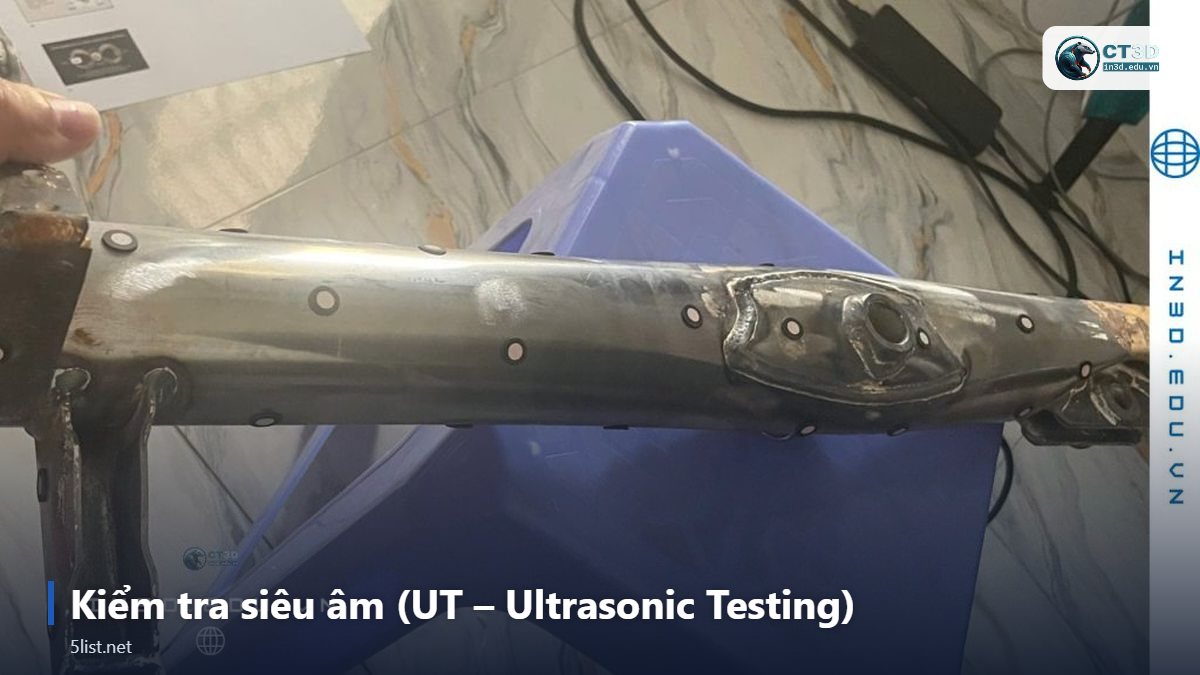
Mô tả: Đầu dò phát sóng siêu âm tần số cao vào vật liệu; khi gặp khuyết tật hoặc mặt đáy, sóng phản xạ về và được hiển thị dưới dạng tín hiệu. Từ thời gian và biên độ tín hiệu, kỹ thuật viên xác định vị trí, độ sâu và kích thước tương đối của khuyết tật. Các biến thể hiện đại gồm siêu âm mảng pha (PAUT) và TOFD.
- Ưu điểm: kiểm tra được chiều dày lớn; xác định độ sâu khuyết tật; thiết bị cơ động, không có bức xạ ion hóa; đo được chiều dày thành ống, bồn bị ăn mòn.
- Nhược điểm: cần chất tiếp âm; phụ thuộc nhiều vào tay nghề người kiểm tra; khó với vật liệu hạt thô, chi tiết mỏng hoặc hình học phức tạp.
- Phù hợp với: mối hàn kết cấu thép, đường ống, bồn áp lực, phôi rèn, tàu thủy.
2. Chụp ảnh bức xạ (RT – Radiographic Testing)
Mô tả: Dùng tia X hoặc tia gamma xuyên qua vật thể; vùng có khuyết tật hấp thụ bức xạ khác vùng lành nên hiện lên trên phim hoặc tấm ghi số (CR/DR). Đây là phương pháp kinh điển trong kiểm tra mối hàn và vật đúc.
- Ưu điểm: cho hình ảnh trực quan, lưu trữ lâu dài làm hồ sơ; phát hiện tốt rỗ khí, ngậm xỉ, thiếu ngấu thể tích.
- Nhược điểm: ảnh 2D chồng lớp nên khó xác định độ sâu; vết nứt song song với chùm tia có thể bị bỏ sót; yêu cầu nghiêm ngặt về an toàn bức xạ và khu vực cách ly.
- Phù hợp với: mối hàn ống, vật đúc, kiểm định công trình dầu khí, nhiệt điện.
3. Chụp cắt lớp X-ray CT công nghiệp
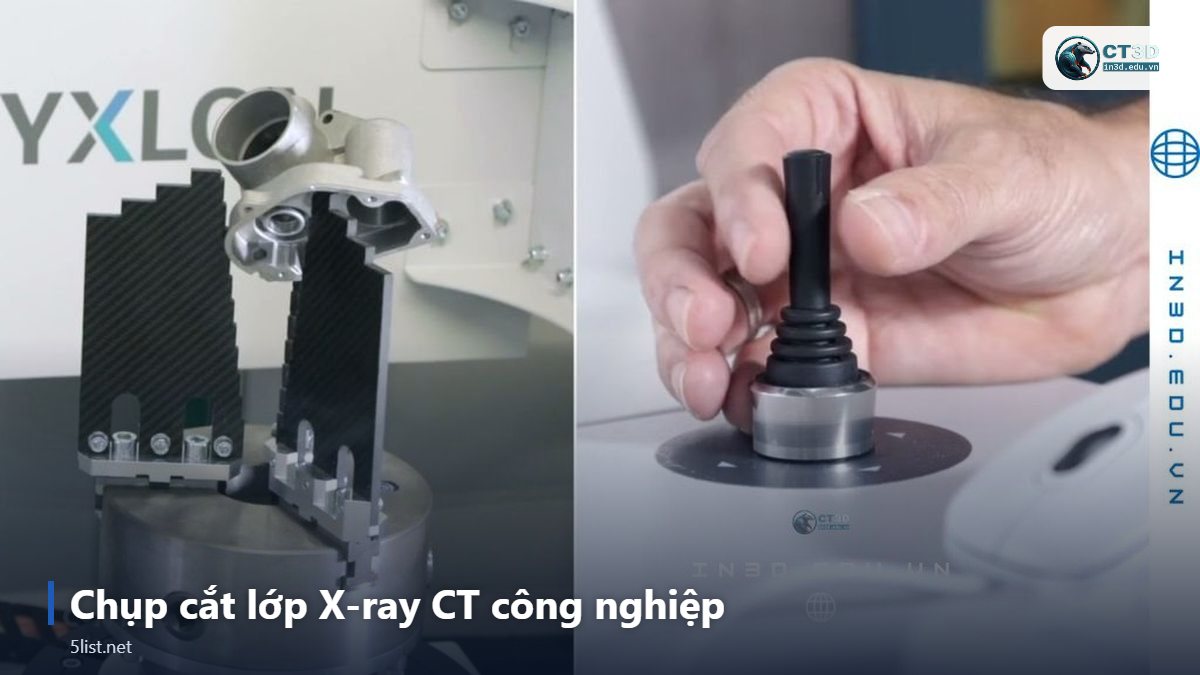
Mô tả: X-ray CT là bước tiến của chụp ảnh bức xạ: vật thể được xoay và chụp hàng trăm đến hàng nghìn ảnh từ nhiều góc, phần mềm tái tạo thành khối dữ liệu 3D. Người kiểm tra có thể cắt lát ảo ở bất kỳ vị trí nào, đo thể tích rỗ khí, xem cấu trúc lắp ráp bên trong và so sánh hình học với CAD.
- Ưu điểm: thấy khuyết tật theo không gian 3D, biết chính xác vị trí và kích thước; phân tích độ xốp theo phần trăm thể tích; kiểm tra kênh, lỗ bên trong mà các phương pháp khác không tiếp cận được; vừa kiểm tra khuyết tật vừa đo kích thước.
- Nhược điểm: kích thước vật và chiều dày vật liệu đặc (như thép dày) bị giới hạn bởi công suất nguồn tia; thời gian chụp và xử lý lâu hơn RT; thiết bị đắt.
- Phù hợp với: chi tiết đúc nhôm, linh kiện điện tử, đầu nối, chi tiết nhựa ép, chi tiết in 3D kim loại và nhựa, nghiên cứu vật liệu.
Với doanh nghiệp cần đánh giá rỗ khí hoặc cấu trúc bên trong theo lô mẫu, sử dụng dịch vụ chụp X-ray CT kiểm tra không phá hủy là cách tiếp cận công nghệ này mà không cần đầu tư thiết bị.
4. Kiểm tra thẩm thấu chất lỏng (PT – Penetrant Testing)
Mô tả: Phủ chất thẩm thấu (màu đỏ hoặc huỳnh quang) lên bề mặt đã làm sạch, chờ chất lỏng ngấm vào các vết nứt hở, lau phần thừa rồi phủ chất hiện ảnh. Khuyết tật hiện lên thành vệt màu hoặc phát sáng dưới đèn UV.
- Ưu điểm: đơn giản, chi phí thấp; dùng được với hầu hết vật liệu không xốp: thép, nhôm, đồng, nhựa, gốm; dễ kiểm tra bề mặt có hình dáng phức tạp.
- Nhược điểm: chỉ phát hiện khuyết tật hở ra bề mặt; bề mặt phải sạch, không sơn phủ; không dùng được cho vật liệu xốp.
- Phù hợp với: kiểm tra nứt bề mặt mối hàn, chi tiết đúc, cánh tuabin, chi tiết bảo dưỡng định kỳ.
5. Kiểm tra từ tính (MT – Magnetic Particle Testing)

Mô tả: Từ hóa chi tiết sắt từ, sau đó rắc hoặc phun bột từ (khô hoặc huyền phù, có thể huỳnh quang). Tại vị trí nứt, từ trường bị rò ra ngoài và hút bột từ tụ lại, làm lộ hình dạng khuyết tật.
- Ưu điểm: nhanh, nhạy với vết nứt bề mặt và sát bề mặt; có thể kiểm tra qua lớp sơn mỏng; chi phí hợp lý.
- Nhược điểm: chỉ áp dụng cho vật liệu sắt từ (không dùng cho nhôm, inox austenit, đồng, nhựa); cần khử từ sau kiểm tra trong một số ứng dụng.
- Phù hợp với: trục, bánh răng, móc cẩu, mối hàn thép cacbon, chi tiết rèn.
Bảng so sánh nhanh 5 phương pháp NDT
| Phương pháp | Phát hiện | Vật liệu | Kết quả | Lưu ý chính |
|---|---|---|---|---|
| Siêu âm UT | Bên trong, đo chiều dày | Hầu hết kim loại, một số composite | Tín hiệu, ảnh quét | Cần tay nghề cao |
| Chụp bức xạ RT | Bên trong (thể tích) | Đa dạng | Ảnh 2D | An toàn bức xạ |
| X-ray CT | Bên trong, theo 3D | Nhựa, nhôm, linh kiện | Khối dữ liệu 3D | Giới hạn kích thước |
| Thẩm thấu PT | Hở bề mặt | Vật liệu không xốp | Vệt màu/huỳnh quang | Bề mặt phải sạch |
| Từ tính MT | Bề mặt, sát bề mặt | Chỉ vật liệu sắt từ | Bột từ tụ lại | Có thể cần khử từ |
Câu hỏi thường gặp
Ngoài 5 phương pháp trên còn phương pháp NDT nào?
Kiểm tra bằng mắt (VT) là bước cơ bản luôn đi kèm. Ngoài ra còn dòng điện xoáy (ET) cho vật liệu dẫn điện, kiểm tra rò rỉ (LT), phát xạ âm (AT) và nhiệt hồng ngoại (IRT). Với kiểm tra hình học bề mặt, có thể kết hợp đo kiểm sai lệch hình học bằng máy scan 3D để so sánh với thiết kế.
X-ray CT khác chụp X-quang thông thường thế nào?

Chụp X-quang (RT) cho một ảnh 2D chồng lớp, còn CT tái tạo toàn bộ thể tích 3D. Nhờ vậy CT xác định được khuyết tật nằm ở độ sâu nào, kích thước bao nhiêu và còn dùng để đo kích thước bên trong.
Nhân sự NDT có cần chứng chỉ không?
Có. Kỹ thuật viên NDT thường được đào tạo và cấp chứng chỉ theo các cấp độ (Level 1, 2, 3) theo tiêu chuẩn như ISO 9712 hoặc hướng dẫn ASNT SNT-TC-1A, tùy yêu cầu của khách hàng và ngành.
Kết luận
Mỗi phương pháp kiểm tra không phá hủy có vùng mạnh riêng: UT cho chiều dày lớn, RT cho hồ sơ mối hàn, PT và MT cho nứt bề mặt, còn X-ray CT cho bức tranh 3D toàn diện bên trong chi tiết. Trong thực tế, các nhà máy thường phối hợp nhiều phương pháp. Bên cạnh NDT, dữ liệu quét 3D bề mặt chi tiết cũng là công cụ hữu ích để theo dõi biến dạng và mài mòn theo thời gian.
Liên hệ tư vấn CT3D
Công ty TNHH SX TM DV CT3D (CT3D Group) – In 3D, scan 3D, thiết kế ngược, khuôn silicon, sản xuất composite/polyresin.
- Website: ct3dgroup.com | in3d.edu.vn
- Email: contact@ct3dgroup.com | in3d.edu.vn@gmail.com
- Hotline/Zalo: 0975 008 728 (Thái) – 0985 936 728 (Đăng)
0 bình luận