
Đưa một sản phẩm từ bản vẽ ra thị trường luôn cần nhiều vòng mẫu thử: mẫu kiểm tra hình dáng, mẫu lắp ráp, mẫu chạy thử, rồi lô nhỏ để chào hàng. Chọn đúng phương pháp tạo mẫu nhanh cho từng giai đoạn giúp doanh nghiệp rút ngắn thời gian phát triển và tránh đầu tư khuôn thép quá sớm. Dưới đây là 5 phương pháp được dùng nhiều nhất và cách phối hợp chúng.
1. In 3D – nhanh nhất cho mẫu đầu tiên
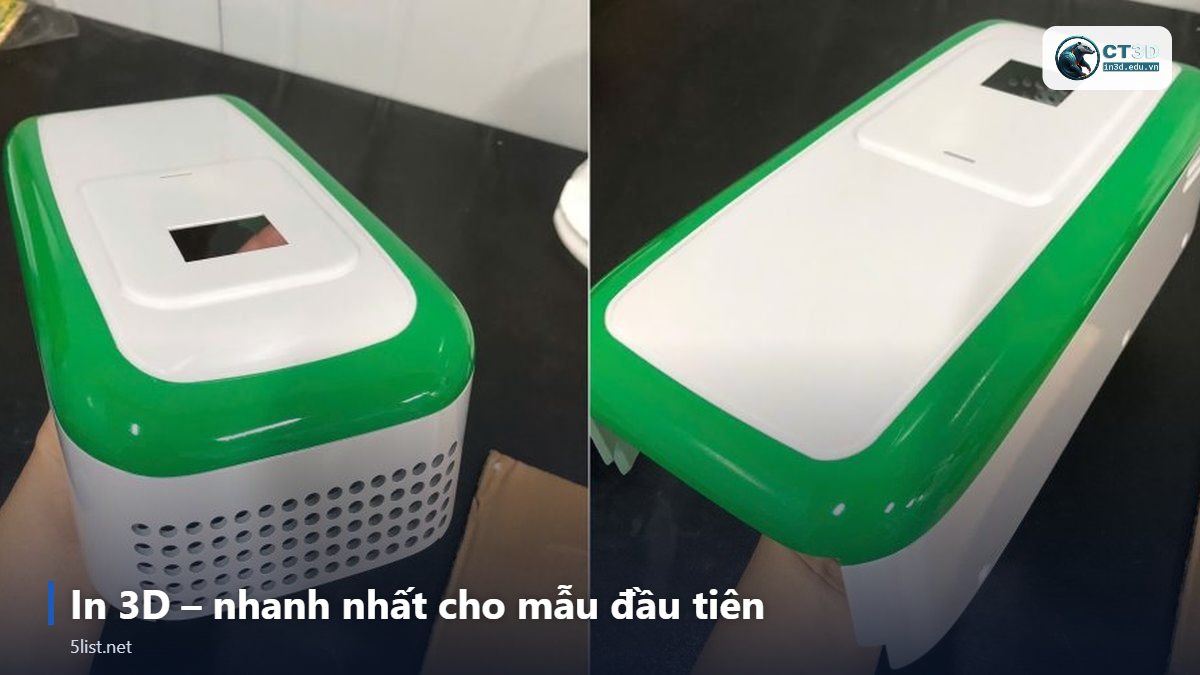
Mô tả: In 3D tạo mẫu trực tiếp từ file CAD, không cần khuôn hay đồ gá. Tùy yêu cầu có thể chọn FDM (rẻ, khổ lớn), SLA (bề mặt mịn), MJF/SLS (nhựa PA12 bền, chức năng) hoặc SLM (kim loại).
- Thời gian: thường tính bằng giờ đến vài ngày tùy kích thước, công nghệ và hậu xử lý.
- Ưu điểm: không phụ thuộc độ phức tạp hình học; sửa thiết kế và in lại ngay; chi phí khởi đầu gần như bằng 0.
- Nhược điểm: vật liệu in không phải lúc nào cũng giống vật liệu sản xuất thật; chi phí mỗi chi tiết ít giảm khi tăng số lượng.
- Phù hợp với: mẫu concept, mẫu kiểm tra lắp ghép, mẫu trình duyệt thiết kế, số lượng từ 1 đến vài chục.
2. Gia công CNC – mẫu bằng vật liệu thật
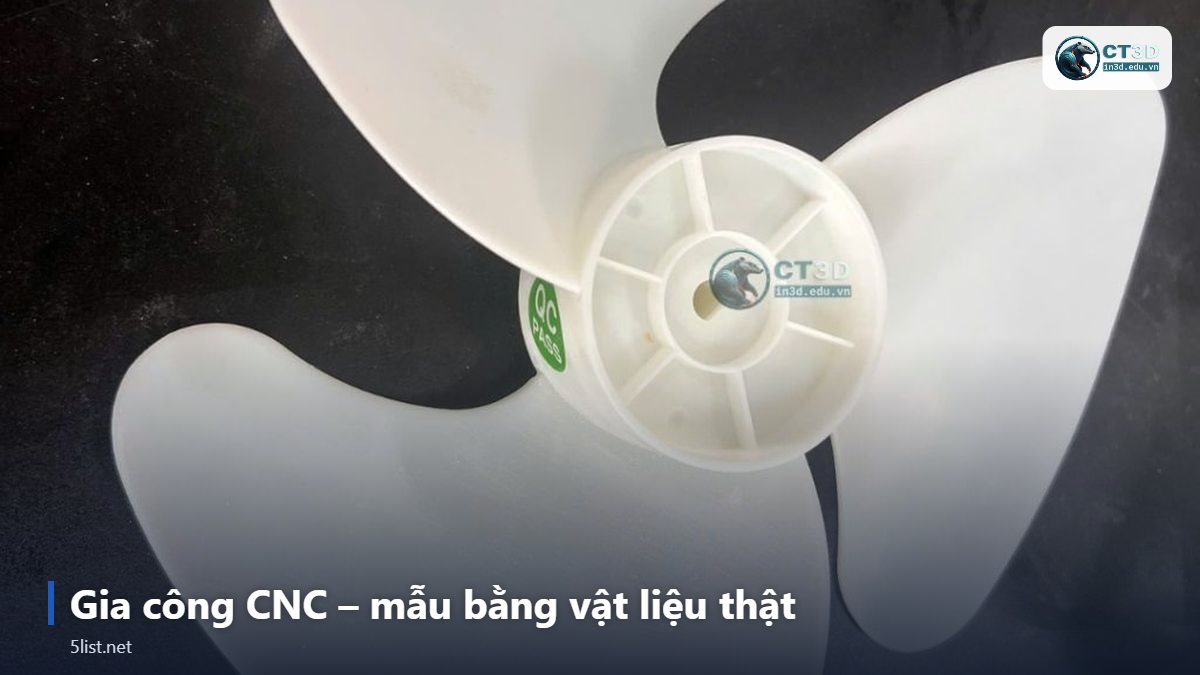
Mô tả: CNC phay, tiện cắt gọt từ phôi nhôm, thép, đồng hoặc nhựa kỹ thuật (POM, PA, PMMA, PC…). Mẫu CNC có cơ tính đúng như vật liệu khối, nên rất phù hợp khi cần thử nghiệm chịu lực, chịu nhiệt hoặc kiểm tra dung sai lắp ghép chặt.
- Ưu điểm: độ chính xác và chất lượng bề mặt cao; vật liệu đúng như sản phẩm cuối; dễ xử lý bề mặt (anod hóa, sơn, đánh bóng).
- Nhược điểm: bị giới hạn bởi khả năng tiếp cận của dao (hốc sâu, kênh cong bên trong khó làm); cần lập trình CAM; lãng phí vật liệu phôi.
- Phù hợp với: chi tiết cơ khí, vỏ nhôm, mẫu thử chức năng, đồ gá, số lượng nhỏ đến vừa.
Doanh nghiệp cần mẫu kim loại hoặc nhựa kỹ thuật chính xác có thể tham khảo gia công CNC mẫu thử từ file CAD tại CT3D, kết hợp với in 3D trong cùng một dự án khi cần.
3. Đúc chân không bằng khuôn silicon – lô nhỏ giống hàng ép
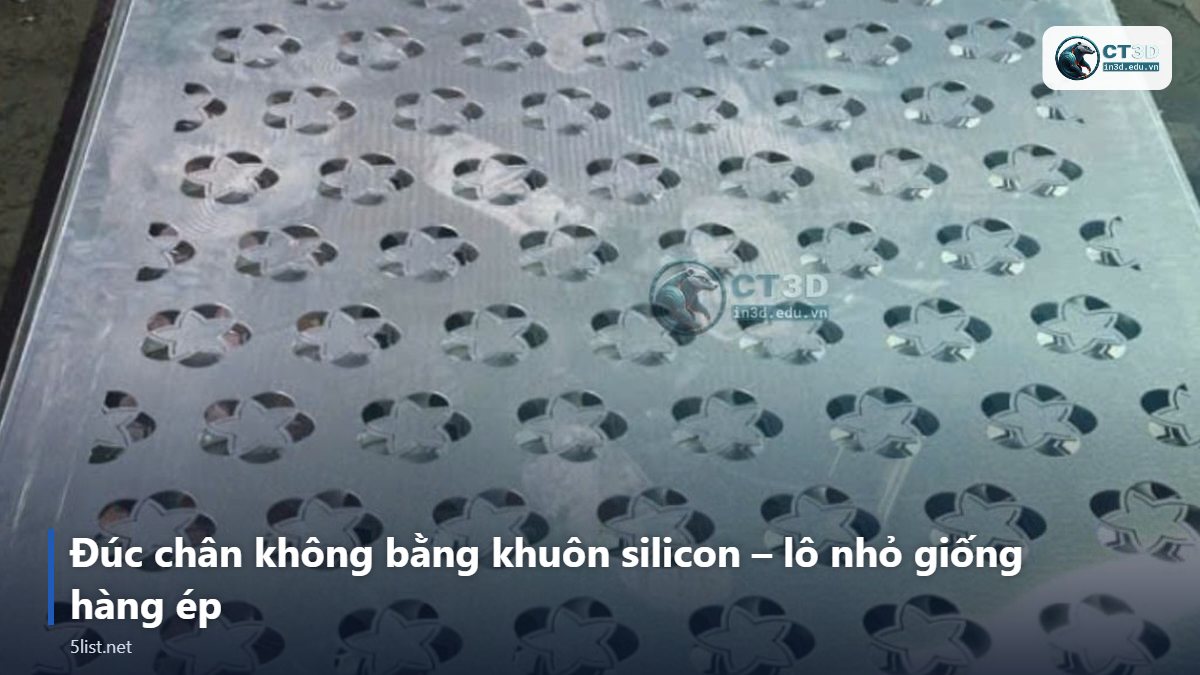
Mô tả: Từ một mẫu master (thường in SLA hoặc CNC), xưởng đổ silicon tạo khuôn, sau đó rót nhựa PU hai thành phần trong buồng chân không để loại bọt khí. Nhựa PU có nhiều cấp mô phỏng ABS, PP, PC, cao su, trong suốt, và có thể pha màu.
- Số lượng: mỗi khuôn silicon thường cho khoảng vài chục sản phẩm trước khi xuống cấp, tùy hình học và vật liệu rót.
- Ưu điểm: chi phí khuôn thấp hơn rất nhiều so với khuôn thép; bề mặt sao chép chính xác mẫu master; màu sắc, độ cứng linh hoạt.
- Nhược điểm: vật liệu là PU mô phỏng, không phải nhựa nhiệt dẻo thật; tuổi thọ khuôn ngắn.
- Phù hợp với: lô 10–100 sản phẩm để chào hàng, thử thị trường, kiểm định, mẫu marketing.
Quy trình chi tiết được giải thích trong bài đúc chân không vacuum casting bằng khuôn silicon trên chuyentaomau.com (thuộc hệ sinh thái CT3D).
4. CNC xốp và CNC gỗ – mẫu khổ lớn chi phí thấp
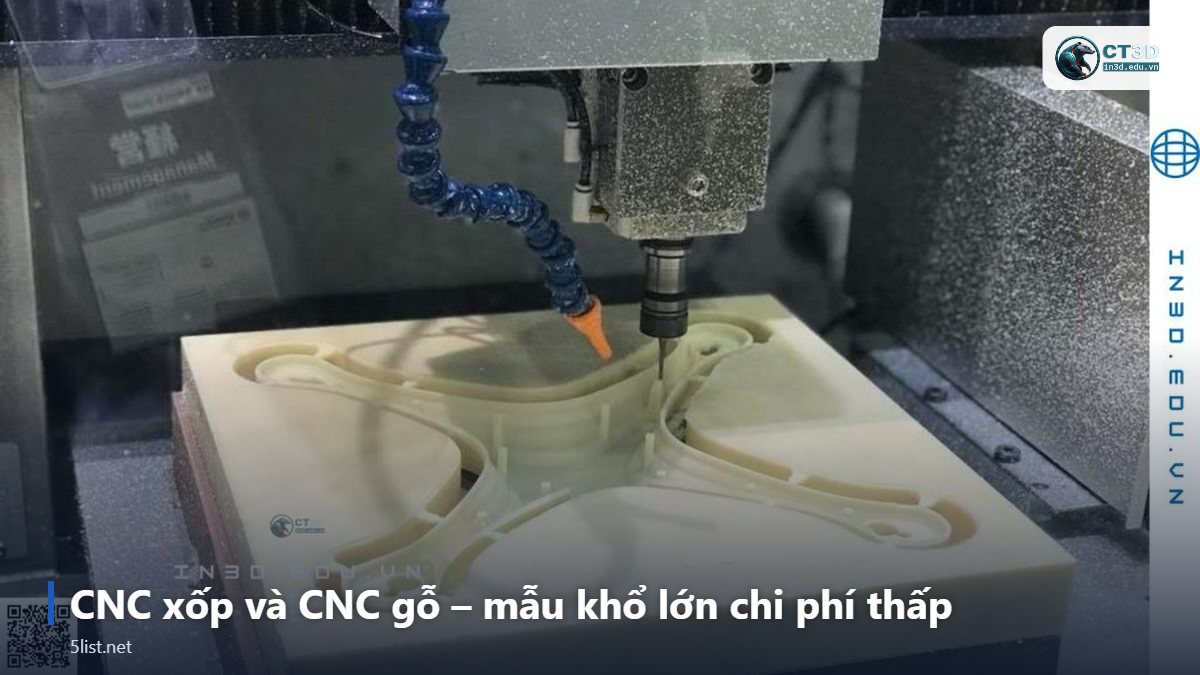
Mô tả: Với mẫu kích thước lớn như mô hình xe, tượng, linh vật, bao bì trưng bày, việc in 3D toàn khối sẽ rất tốn kém. CNC xốp (EPS, XPS, xốp PU tỷ trọng cao) hoặc gỗ cắt nhanh khối lớn, sau đó phủ bả, sơn hoặc bọc composite.
- Ưu điểm: làm được mẫu dài vài mét; nhẹ; chi phí vật liệu thấp; thời gian gia công nhanh.
- Nhược điểm: độ chi tiết thấp hơn in 3D; bề mặt cần xử lý nhiều; xốp dễ móp nếu không phủ bảo vệ.
- Phù hợp với: mô hình kiến trúc, POSM, sự kiện, mẫu đổ khuôn composite, mẫu thiết kế ô tô cỡ thật.
Xem thêm năng lực cắt CNC xốp làm mô hình kích thước lớn để ước tính phương án cho dự án trưng bày.
5. Khuôn nhanh (rapid tooling) – cầu nối sang sản xuất
Mô tả: Rapid tooling là làm khuôn ép phun bằng nhôm, thép mềm, hoặc lòng khuôn in 3D, với kết cấu đơn giản hơn khuôn sản xuất hàng loạt. Mục tiêu là có sản phẩm bằng đúng nhựa nhiệt dẻo thật (PP, ABS, PC…) trên đúng quy trình ép phun.
- Ưu điểm: chi tiết có cơ tính và bề mặt giống hàng sản xuất; kiểm tra được co ngót, đường hàn, vị trí cổng phun; sản lượng cao hơn khuôn silicon.
- Nhược điểm: chi phí và thời gian cao hơn ba phương pháp đầu; sửa thiết kế sau khi làm khuôn tốn kém hơn.
- Phù hợp với: doanh nghiệp đã chốt thiết kế, cần lô thử nghiệm hàng trăm đến hàng nghìn sản phẩm hoặc cần chứng nhận sản phẩm trước khi đầu tư khuôn chính.
Bảng so sánh nhanh 5 phương pháp tạo mẫu nhanh
| Phương pháp | Số lượng hợp lý | Vật liệu | Chi phí khởi đầu | Thế mạnh |
|---|---|---|---|---|
| In 3D | 1 – vài chục | Nhựa, resin, kim loại | Rất thấp | Nhanh, hình học tự do |
| Gia công CNC | 1 – vài trăm | Kim loại, nhựa kỹ thuật | Thấp – trung bình | Vật liệu thật, chính xác |
| Khuôn silicon | 10 – 100 | PU mô phỏng | Trung bình | Giống hàng ép, nhiều màu |
| CNC xốp/gỗ | 1 – vài chiếc | Xốp, gỗ, phủ composite | Thấp | Khổ rất lớn |
| Rapid tooling | Hàng trăm – hàng nghìn | Nhựa nhiệt dẻo thật | Cao | Sát hàng sản xuất |
Câu hỏi thường gặp
Nên bắt đầu tạo mẫu bằng phương pháp nào?
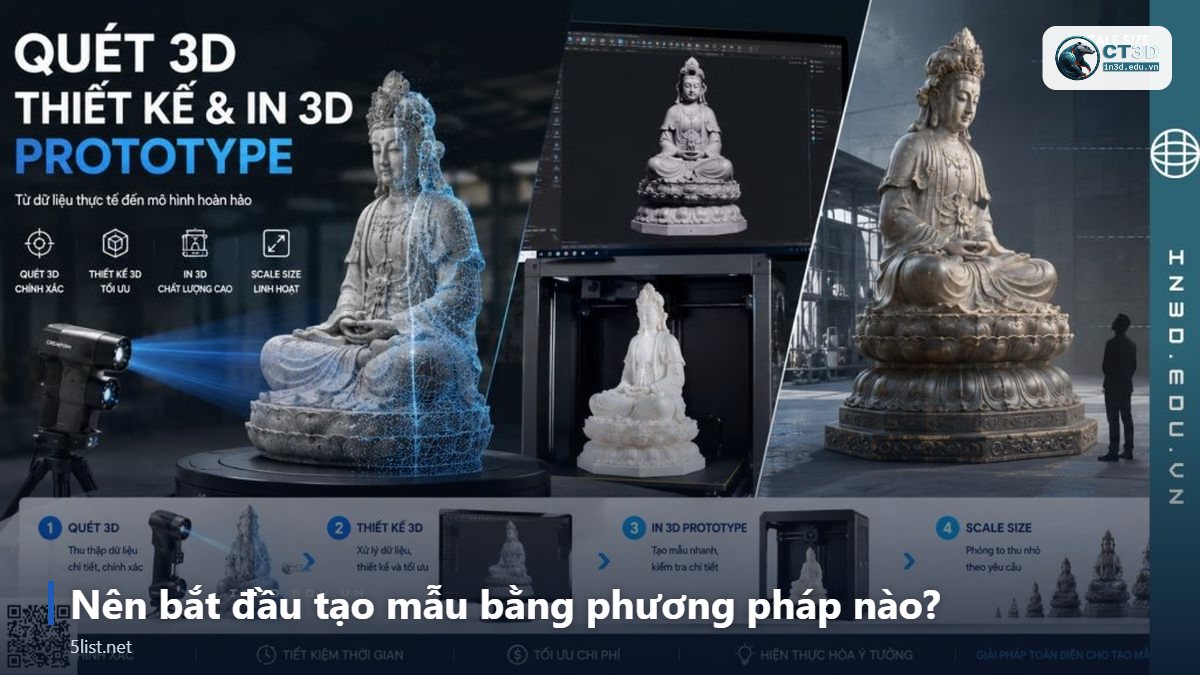
Phần lớn dự án bắt đầu bằng in 3D vì rẻ và nhanh nhất để kiểm tra hình dáng, kích thước. Khi thiết kế ổn định, chuyển sang CNC hoặc khuôn silicon để có mẫu gần với sản phẩm thật hơn.
Làm thế nào để tiết kiệm chi phí tạo mẫu?
Xác định rõ mục đích của từng vòng mẫu: mẫu xem hình dáng không cần vật liệu đắt; mẫu chịu lực không cần bề mặt đẹp. Gom nhiều chi tiết vào một lần đặt, cung cấp file 3D chuẩn (STEP cho CNC, STL/3MF cho in 3D) và ghi rõ dung sai quan trọng.
Có thể kết hợp nhiều phương pháp trong một sản phẩm không?
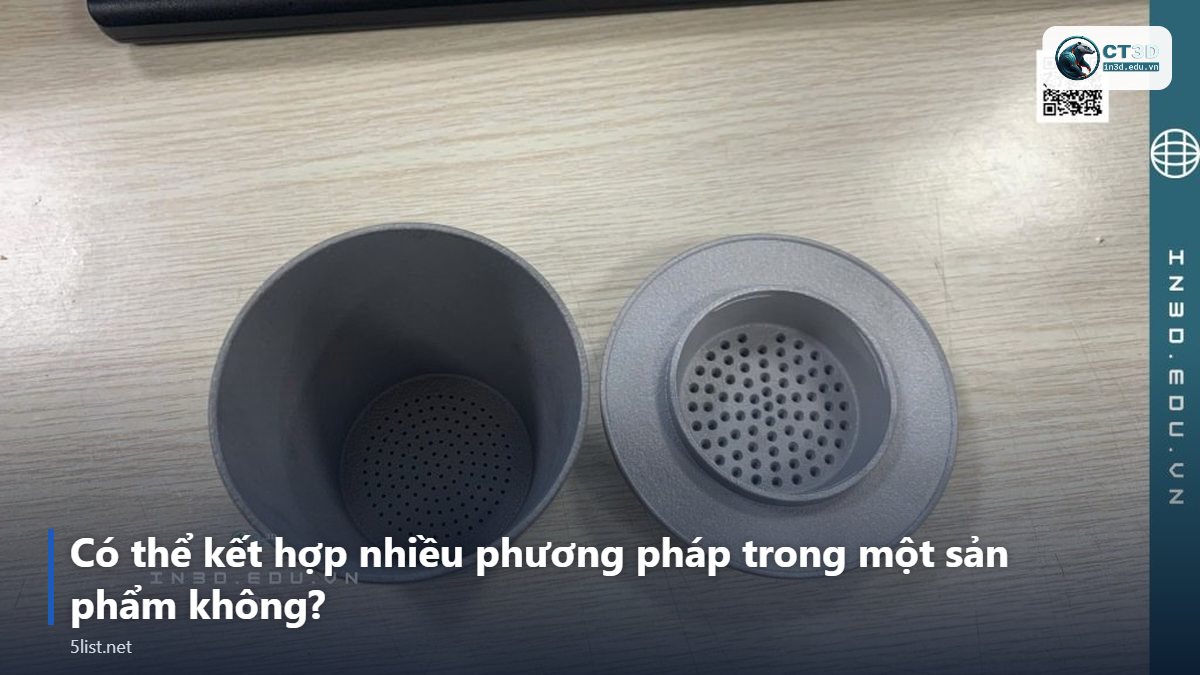
Có, và rất phổ biến. Ví dụ vỏ máy in SLA, khung trong CNC nhôm, nút bấm đúc silicon, mô hình trưng bày cỡ lớn cắt CNC xốp. Làm việc với một đơn vị có nhiều công nghệ giúp đồng bộ dung sai và tiến độ.
Kết luận
Tạo mẫu nhanh hiệu quả không nằm ở một công nghệ duy nhất mà ở việc chọn đúng phương pháp cho đúng giai đoạn: in 3D để thử ý tưởng, CNC để thử vật liệu thật, khuôn silicon cho lô nhỏ, CNC xốp cho mẫu khổ lớn và khuôn nhanh để chuẩn bị sản xuất. Lập lộ trình mẫu thử ngay từ đầu sẽ giúp doanh nghiệp kiểm soát chi phí và rút ngắn thời gian ra thị trường.
Liên hệ tư vấn CT3D
Công ty TNHH SX TM DV CT3D (CT3D Group) – In 3D, scan 3D, thiết kế ngược, khuôn silicon, sản xuất composite/polyresin.
- Website: ct3dgroup.com | in3d.edu.vn
- Email: contact@ct3dgroup.com | in3d.edu.vn@gmail.com
- Hotline/Zalo: 0975 008 728 (Thái) – 0985 936 728 (Đăng)

0 bình luận